


Knirscherschienen aus dem Dentallabor: Material & Passung
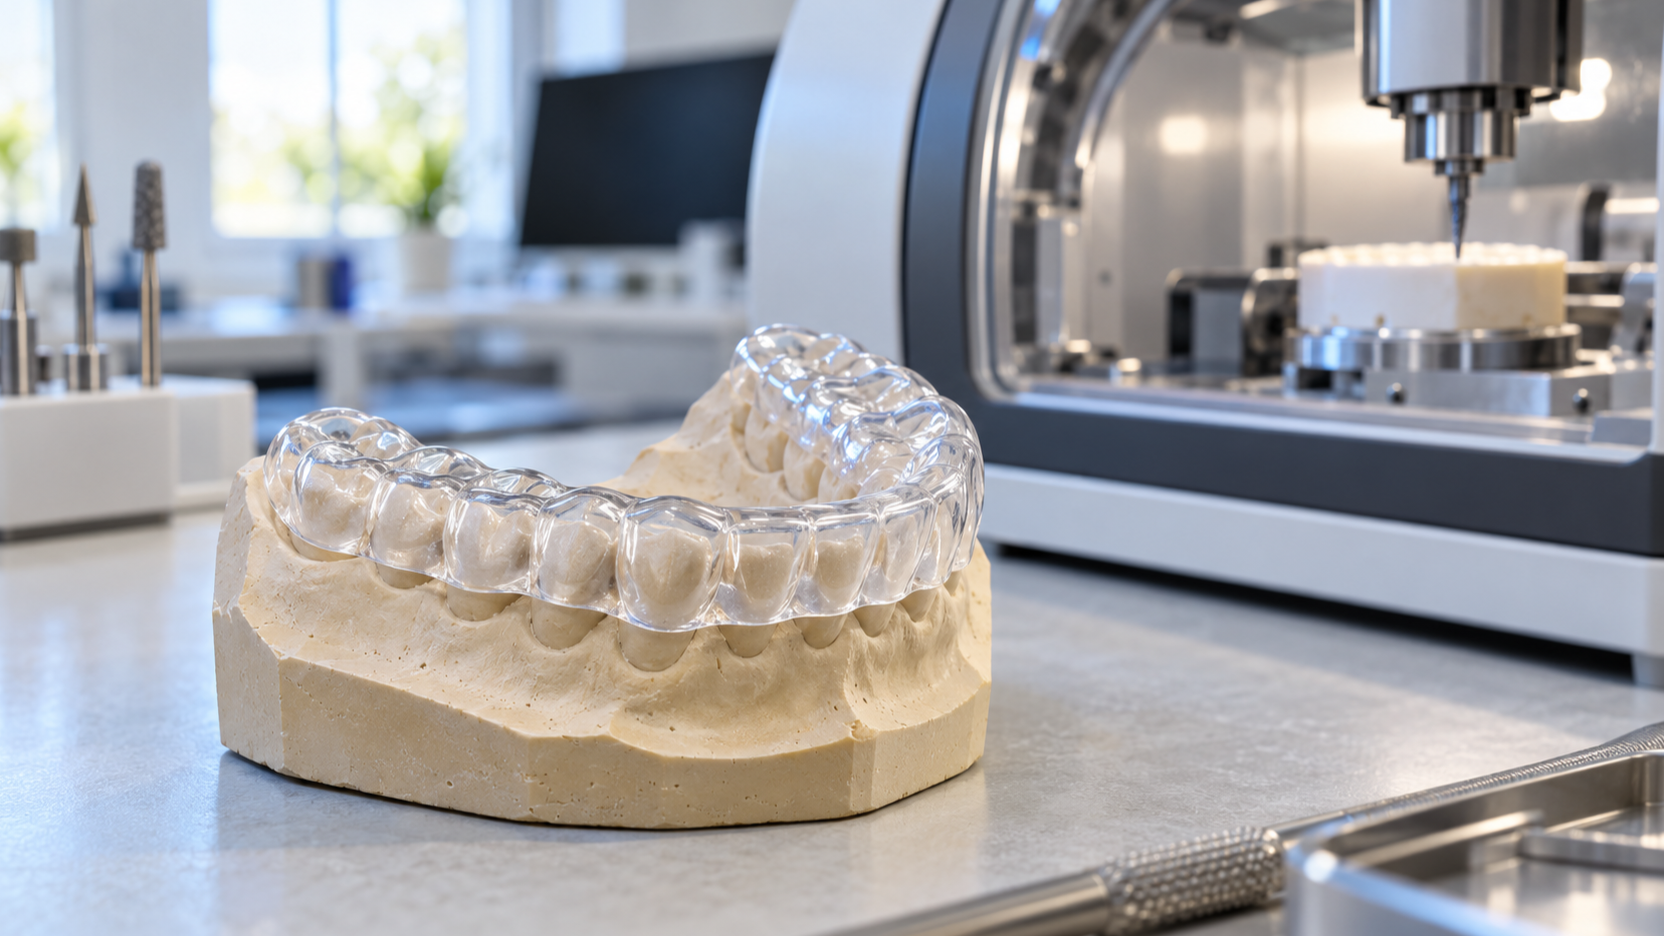
Eine individuell gefertigte Knirscherschiene sollte sich mit passiver Retention auf den Zahnbogen aufsetzen lassen, nur wenige Minuten für das okklusale Einschleifen am Behandlungsstuhl erfordern und jahrelangem starkem parafunktionellem Knirschen standhalten, ohne zu delaminieren oder zu brechen. Wenn eine Schiene aus dem Labor auf dem Gipsmodell schaukelt, in anterioren Unterschnitten klemmt oder die vertikale Dimension im Seitenzahnbereich ungleichmäßig erhöht, schmälert die zusätzliche Behandlungszeit rasch die Wirtschaftlichkeit des Termins.
Topway Dental Lab wurde 2006 in Shenzhen gegründet und fertigt heute Okklusionsschienen und Schutzschienen für Zahnarztpraxen und gewerbliche Dentallabore in den USA, im Vereinigten Königreich, in Deutschland, Frankreich, Kanada, Australien, Neuseeland, Israel und Brasilien. In unserer 5,000 Quadratmeter großen Produktionsstätte im Bezirk Bao'an in Shenzhen stellen über 300 Mitarbeiter ein breites Spektrum an Schienen her: von Stabilisierungsschienen mit planer Okklusionsfläche und Eckzahnführung über dünne Schienen für das Tragen am Tag bis hin zu Retentionsschienen nach kieferorthopädischer Behandlung. Im Folgenden erläutern wir aus Laborsicht die Materialauswahl, den Vergleich von Tiefziehverfahren und CAD/CAM-Fräsen, die Anforderungen an präzise Laboraufträge und die klinische Passungskontrolle bei der Zusammenarbeit mit einem Partner im Ausland.
Was ist eine individuelle Knirscherschiene und warum ist die Laborqualität entscheidend?
In der prothetischen und restaurativen Zahnmedizin ist eine individuelle Knirscherschiene – klinisch als Okklusionsschiene oder Bruxismusschiene bezeichnet – eine präzise angepasste, herausnehmbare Schutzschicht aus Kunststoff oder Elastomer, die für den Ober- oder Unterkieferzahnbogen des Patienten gefertigt wird. Im Gegensatz zu frei verkäuflichen (OTC) Standardschienen oder thermoplastischen Schienen zum Anpassen in heißem Wasser wird eine laborgefertigte Schiene exakt auf die Zahnmorphologie, den Gingivaverlauf und die Kieferrelation des Patienten abgestimmt.
Individuelle Okklusionsschienen im Vergleich zu thermoplastischen Fertigschienen
Thermoplastische Fertigschienen zum Anpassen in heißem Wasser, sogenannte Boil-and-Bite-Schienen, bestehen aus Copolymeren mit niedrigem Schmelzpunkt und werden im Mund mit Finger- und Zungendruck angepasst. Aus zahntechnischer Sicht bringt dieses Verfahren drei konstruktive Schwächen mit sich:
- Ungleichmäßige okklusale Materialstärke: Patienten beißen am ersten Kontaktpunkt am stärksten zu – meist im Bereich der zweiten Molaren. Dadurch wird das Material posterior ausgedünnt, während anterior nicht angepasste Materialüberschüsse verbleiben. Dies führt zu vorzeitigen Seitenzahnkontakten oder einem unbeabsichtigten frontal offenen Biss.
- Unzureichende periphere Retention: Ohne kontrollierten Luftdruck oder CNC-Fräsen legen sich Boil-and-Bite-Materialien nicht zuverlässig an Bereiche unterhalb des Zahnäquators und interproximale Nischen an. Die Schiene bleibt nur in Position, wenn der Patient darauf presst.
- Rasche Verformung: Thermoplaste mit geringer Dichte besitzen keine vernetzten Polymerketten. Bei starkem nächtlichem Knirschen können sie daher innerhalb weniger Wochen zerfasern, perforieren oder sich verziehen.
Unsere dentalen Schutzschienen werden dagegen entweder im Hochdruck-Tiefziehverfahren auf Gipsmodellen oder 3D-gedruckten Kunststoffmodellen hergestellt oder subtraktiv per CAD/CAM aus vorpolymerisierten Polymethylmethacrylat-Rohlingen (PMMA) gefräst. Jeder Schritt – vom Ausblocken tiefer zervikaler Unterschnitte bis zum Einartikulieren des Gegenkiefers – wird kontrolliert, bevor die Schiene die Zähne des Patienten berührt.
Wichtigste klinische Indikationen
Zahnärzte beauftragen unsere Abteilung mit der Herstellung von Okklusionsschienen für drei wesentliche klinische Ziele:
- Schutz bei nächtlichem Bruxismus und Pressen: Aufnahme und Umverteilung parafunktioneller Kräfte, um Schmelzattrition, Abfraktionsläsionen sowie Frakturen von Keramikveneers, Zirkonkronen oder implantatgetragenem Zahnersatz vorzubeugen.
- Stabilisierung von Kiefergelenk (TMJ) und Muskulatur: Herstellung einer wechselseitig geschützten Okklusion – beidseitige, gleichzeitige punktförmige Seitenzahnkontakte mit Disklusion der Seitenzähne über Front- und Eckzahnführung bei Lateral- und Protrusionsbewegungen –, um die Hyperaktivität der Kieferschließmuskulatur und die Gelenkbelastung zu reduzieren.
- Retention nach kieferorthopädischer Behandlung: Kombination aus Stabilisierung der Zahnstellung und einer belastbaren Okklusionsfläche für Patienten, die eine Alignertherapie oder eine Behandlung mit festsitzenden kieferorthopädischen Apparaturen abgeschlossen haben und Knirschgewohnheiten aufweisen.
Warum die Laborfertigung dem Vakuumtiefziehen in der Praxis überlegen ist
Einkammer-Vakuumtiefziehgeräte für die Praxis erzeugen in der Regel einen Unterdruck von weniger als einer Atmosphäre. Dieser reicht nicht aus, um dichte Folien von 2.0 mm bis 3.0 mm präzise in ausgeprägte interproximale Nischen zu formen. Werden vakuumgeformte Folien zudem ohne Einartikulieren des Gegenkiefers verarbeitet, muss der Behandler überschüssigen Kunststoff am Behandlungsstuhl einschleifen, um gleichmäßige zentrische Kontakte herzustellen. In unserem Labor artikulieren wir die Modelle ein – oder richten die STL-Dateien in der CAD-Software aus –, vermessen die Einschubrichtung, blocken unerwünschte Unterschnitte auf eine definierte Retentionstiefe aus und gleichen die Okklusionsfläche vor der abschließenden Politur aus.
Materialien für Knirscherschienen: hart, weich und zweischichtig
Die Wahl des richtigen Polymers ist die wichtigste Entscheidung im Laborauftrag für die Akzeptanz durch den Patienten und die Lebensdauer der Schiene. Bei Topway Dental Lab fertigen wir alle kieferorthopädischen Apparaturen und Schutzschienen ausschließlich aus FDA-zugelassenen Materialien. Unser Qualitätsmanagementsystem nach ISO 13485 gewährleistet die Materialrückverfolgbarkeit vom Rohling beziehungsweise der Folie bis zur versandfertigen Arbeit.
Harte Kunststoffschienen aus PMMA
Harte Knirscherschienen werden aus starrem Polymethylmethacrylat (PMMA) hergestellt – heißpolymerisiert, im Gießverfahren oder per CAD/CAM aus vernetzten PMMA-Rohlingen gefräst – oder aus starren Copolyesterfolien gefertigt. Sie sind die Standardwahl bei mittelschwerem bis schwerem Bruxismus, zur Kiefergelenkstabilisierung und für Patienten mit umfangreichen festsitzenden Restaurationen.
- Vorteile: Hohe Biegefestigkeit und Verschleißbeständigkeit. Harter Kunststoff lässt sich mit Hartmetallfräsern präzise einschleifen und am Behandlungsstuhl nachpolieren oder mit Autopolymerisat zum Aufbau von Führungsflächen ergänzen.
- Okklusales Verhalten: Die Antagonisten gleiten ungehindert über die glatte, starre Fläche, ohne sich zu verhaken. Dadurch wird eine zuverlässige Disklusion über die Eckzahnführung ermöglicht.
- Zu beachten: Da starres PMMA nur eine geringe Elastizität aufweist, müssen Unterschnitte exakt ausgeblockt werden, damit sich die Schiene passiv einsetzen lässt, ohne Druckschmerzen an den Zähnen zu verursachen.
Weiche EVA-Schienen
Weiche Knirscherschienen werden aus flexiblen Ethylen-Vinylacetat-Folien (EVA) tiefgezogen, die bei intraoralen Temperaturen elastisch bleiben.
- Vorteile: Patienten, die auf den Druck harter Kunststoffschienen empfindlich reagieren, akzeptieren weiches EVA häufig sofort. Das elastomere Material bietet ein gepolstertes Tragegefühl und lässt sich auch bei leichtem Engstand gut einsetzen.
- Bevorzugte Anwendungen: Leichtes Pressen, empfindlicher Zahnhalteapparat, kurzzeitig eingesetzte Schutzschienen und Sportmundschutz.
- Zu beachten: Mit rotierenden Fräsern schwieriger sauber zu bearbeiten und bei starken Bruxern, die auf elastischen Materialien kauen, weniger langlebig.
Zweischichtige Schienen: außen hart, innen weich
Zweischichtige Schienen kombinieren eine weiche elastomere Innenschicht (1.0–1.5 mm) mit einer fest verbundenen, starren Außenschicht aus Copolyester oder Polycarbonat (1.0–2.0 mm).
- Vorteile: Die weiche Innenschicht legt sich unterhalb des Zahnäquators an den Schmelz an und sorgt für angenehme Retention. Die harte Außenschicht widersteht dem okklusalen Verschleiß und ermöglicht leichte okklusale Korrekturen mit rotierenden Instrumenten.
- Bevorzugte Anwendungen: Mittelschwerer Bruxismus, Patienten, die harte Kunststoffschienen wegen eines zu strammen Sitzes nicht akzeptiert haben, und Zahnbögen mit ausgeprägten Unterschnitten.
- Zu beachten: Eine Gesamtstärke von 2.5 mm bis 3.0 mm ist erforderlich. Beim Einschleifen darf die harte Außenschicht nicht bis zur weichen Innenschicht durchgeschliffen werden.
| Materialtyp | Hauptbestandteile | Typische Materialstärke | Bevorzugte klinische Anwendung | Anpassbarkeit am Behandlungsstuhl |
|---|---|---|---|---|
| Harte Schiene | Vernetztes PMMA oder starrer Copolyester (FDA-zugelassen) | 1.5 mm – 3.0 mm | Mittelschwerer bis schwerer Bruxismus, Kiefergelenkstabilisierung, Implantatschutz | Hoch (leicht zu konturieren, zu polieren oder zu unterfüttern) |
| Weiche Schiene | Flexibles Ethylen-Vinylacetat (EVA, FDA-zugelassen) | 2.0 mm – 3.0 mm | Leichtes Pressen, empfindliche Zähne, Aufprallschutz beim Sport | Gering (spezielle Ausarbeitungsscheiben erforderlich) |
| Zweischichtige Schiene | Starre Außenschicht + weiche elastomere Innenschicht (FDA-zugelassen) | 2.5 mm – 3.0 mm | Mittelschwerer Bruxismus, Patienten mit Druckempfindlichkeit bei harten Kunststoffschienen, Zahnbögen mit Unterschnitten | Mittel (nur die Außenschicht bearbeiten) |
Tiefgezogene und CAD/CAM-gefräste Knirscherschienen im Vergleich
In der Zahntechnik verlagert sich die Schienenherstellung zunehmend vom Tiefziehen auf Gipsmodellen zu digitalen CAD/CAM-Verfahren. Unser Labor in Shenzhen setzt beide Verfahren ein. Wenn Behandler die jeweiligen Abläufe kennen, können sie für jeden Fall das passende Herstellungsverfahren beauftragen.
Konventioneller Ablauf: Tiefziehen im Druckformverfahren
Bei unserem konventionellen Verfahren werden physische Abformungen mit Dentalgips ausgegossen oder aus digitalen Scans Arbeitsmodelle im Kunststoff-3D-Druck hergestellt. Ein Zahntechniker vermisst das Modell, blockt tiefe interproximale Dreiecke und gingivale Nischen mit Wachs oder Kunststoff aus und formt die erhitzte Folie in einem Drucktiefziehgerät mit mehreren Bar Überdruck. Wenn im Artikulator eingestellte Okklusionskontakte vorgegeben sind, tragen die Techniker im Artikulator transparenten Kunststoff auf die Basis auf, arbeiten die Führungsflächen für Exkursionsbewegungen von Hand aus und polieren die Schiene nass an Poliermotoren mit hohem Drehmoment.
Digitaler CAD/CAM-Ablauf: vom Intraoralscan zur gefrästen PMMA-Schiene
Wenn eine Praxis digitale STL- oder PLY-Scans übermittelt oder wir Gipsmodelle mit unseren Laborscannern digitalisieren, wird der Fall in unserem CAD-Schienenmodul bearbeitet:
- Virtuelles Einartikulieren: Wir importieren Oberkiefer-, Unterkiefer- und Bissscans und stellen den Stützstift des virtuellen Artikulators so ein, dass der interokklusale Abstand im Seitenzahnbereich exakt der vorgegebenen Materialstärke in Millimetern entspricht.
- Digitale Vermessung und Unterschnittkontrolle: Die Software erfasst die Unterschnitte des gesamten Zahnbogens. Unser Konstrukteur legt einen definierten Retentionswert und einen gleichmäßigen digitalen Abstand fest, damit sich die Schiene passiv einsetzen lässt, ohne an einzelnen Zähnen zu klemmen.
- Konstruktion der Okklusionsfläche: Wir gestalten entweder eine plane Fläche mit gleichmäßigen Seitenzahnkontakten und Eckzahnführung oder eine anatomische Oberfläche. Virtuelle Protrusions- und Lateralbewegungen ermöglichen das automatische Entfernen posteriorer Störkontakte.
- Subtraktives Fräsen: Die Schiene wird auf einer CNC-Fräsmaschine aus einem industriell vorpolymerisierten, FDA-zugelassenen PMMA-Rohling gefräst. Dadurch entfallen Polymerisationsschrumpfung und Restmonomer.
Unterschiede bei Präzision, Konstanz und Neuanfertigungsquote
CAD/CAM-gefräste PMMA-Knirscherschienen bieten gegenüber tiefgezogenen Schienen drei fertigungstechnische Vorteile:
- Keine thermisch bedingte Ausdünnung: Wenn sich eine Tiefziehfolie über hohe Höcker spannt, kann ein 3.0 mm starker Rohling deutlich ausdünnen. Eine gefräste Schiene wird unmittelbar in ihrer endgültigen Geometrie mit exakt definierter Materialstärke über jedem Höcker gefertigt.
- Höhere Dichte und Verfärbungsbeständigkeit: Vorpolymerisierte PMMA-Rohlinge weisen nicht die Mikroporosität handangemischter Kunststoffe auf. Sie nehmen weniger Feuchtigkeit auf und sind beständiger gegen Vergilbung, Geruchsbildung und Bruch.
- Reproduzierbare Duplikate: Da die Schiene als CAD-Datei vorliegt, kann bei Verlust oder Beschädigung aus der gespeicherten Konstruktion ein identischer Ersatz gefräst werden, sofern die Bezahnung unverändert ist. Neue Abformungen sind dann nicht erforderlich.
Knirscherschienen bei einem Dentallabor im Ausland bestellen
Ob Sie als Zahnarztpraxis direkt bestellen oder als Inhaber eines lokalen Labors zahntechnische Arbeiten an ein Dentallabor im Ausland auslagern, um interne Personalengpässe zu entlasten: Vollständige Auftragsunterlagen vermeiden Verzögerungen beim Auftragseingang und ermöglichen eine planbare Eingliederung.
Anforderungen an Abformungen und digitale Scans
- Erfassung des Zahnbogens: Erfassen Sie jeden Zahn vollständig, einschließlich der distalen Flächen der endständigen Molaren sowie 3 mm bis 5 mm Gingiva über die Schmelz-Zement-Grenze (CEJ) hinaus, jeweils vestibulär und lingual.
- Gegenkiefer und Bissregistrat: Übermitteln Sie stets einen vollständigen Gegenkieferscan oder eine Gegenkieferabformung sowie ein zentrisches Bissregistrat, damit wir Seitenzahnkontakte und Führungsflächen für Exkursionsbewegungen abstimmen können.
- Physische Unterlagen oder digitale Dateien: Versenden Sie ausgegossene Gipsmodelle oder PVS-/Polyetherabformungen. Schicken Sie niemals unausgegossene Alginatabformungen ins Ausland, da Austrocknung während des Lufttransports den Zahnbogen verformt. Hinweise zum Hochladen von STL-/PLY-Dateien aus Intraoralscannern finden Sie in unserem Leitfaden zum Versenden digitaler Abformungen an ein Dentallabor im Ausland.
Diese Angaben benötigen unsere Zahntechniker im Laborauftrag
- Kieferauswahl: Oberkiefer (bevorzugt bei den meisten Patienten mit nächtlichem Knirschen und für die Eckzahnführung) oder Unterkiefer (häufig für das Tragen am Tag oder bei Veneers an den oberen Frontzähnen gewählt).
- Material und Herstellungsverfahren: Hartes gefrästes PMMA, hartes Tiefziehmaterial, zweischichtiges Material oder weiches EVA.
- Materialstärke im Seitenzahnbereich: Typischerweise 1.5 mm (dünn/für das Tragen am Tag), 2.0 mm (Standard) oder 3.0 mm (starker Bruxismus/Kiefergelenkschiene).
- Randausdehnung: Vollständige labiale Abdeckung (1–2 mm auf die vestibuläre Gingiva), inzisolabiale Kürzung (anterior bis zum inzisalen/mittleren Drittel) oder ausschließlich linguale Retention.
- Okklusionskonzept: Plane Fläche mit Eckzahnführung, anatomische Okklusion mit Einbissen oder anteriorer Deprogrammierer.
Produktionsschritte und Versandabläufe
Transparente Bearbeitungszeiten von Dentallaboren im Ausland helfen Ihrer Rezeption, Eingliederungstermine zuverlässig zu planen. Ein Auftrag für eine Knirscherschiene durchläuft in unserem Labor in Shenzhen vier Phasen:
- Auftragseingang & Qualitätsprüfung: Hochgeladene digitale STL-Dateien werden auf Scanlücken und korrekte Bisszuordnung geprüft. Physische Abformungen, die per internationalem Kurier eintreffen, werden desinfiziert, mit einem Barcode versehen und digitalisiert.
- CAD-Konstruktion oder Modellvorbereitung: Die Zahntechniker blocken Unterschnitte aus und gestalten die Schienengeometrie. Erkennen wir eine Scanverzerrung oder einen Kreuzbiss, kontaktieren wir Ihr Team vor Produktionsbeginn mit kommentierten Bildschirmaufnahmen.
- Fräsen/Tiefziehen & Ausarbeitung: CNC-Fräsmaschinen bearbeiten die PMMA-Rohlinge, oder Drucktiefziehgeräte formen die EVA- beziehungsweise zweischichtigen Rohlinge. Anschließend folgen der Okklusionsausgleich im Artikulator und die Hochglanzpolitur der Außenflächen.
- Endkontrolle & Versand: Jede Schiene wird vor dem internationalen Luftexpressversand am Meistermodell und anhand des Laborauftrags geprüft. Seit 2022 arbeiten wir zudem mit einer besonderen Feiertagsplanung während des chinesischen Neujahrsfests, um kontinuierliche Bearbeitungszeiten sicherzustellen.
Passung, Anpassungen und häufige Probleme
Schrittweise Kontrolle bei der Eingliederung
- Passives Einsetzen: Befeuchten Sie die Schiene vor dem Einsetzen. Bei zweischichtigen oder tiefgezogenen Schienen kann ein 60 Sekunden langes Bad in warmem Leitungswasser leichte transportbedingte Spannungen lösen und das Einsetzen über die Zahnäquatoren erleichtern.
- Kontrolle auf Schaukeln: Drücken Sie abwechselnd auf die rechten und linken Molaren sowie auf die Inzisalkanten, um einen stabilen Sitz ohne Kippbewegungen zu bestätigen.
- Abstand zur Gingiva: Stellen Sie sicher, dass die peripheren Kunststoffränder weder eine druckbedingte Weißfärbung der befestigten Gingiva verursachen noch auf die Bändchen drücken.
- Okklusaler Ausgleich: Prüfen Sie die zentrischen Stopps mit 20–40 Mikrometer starkem Artikulationspapier auf gleichmäßige punktförmige Seitenzahnkontakte. Kontrollieren Sie anschließend mit einer Kontrastfarbe die störungsfreie Disklusion über Eckzahn- und Frontzahnführung ohne posteriore Schleifkontakte.
Typische Anpassungen am Behandlungsstuhl und Kriterien für eine Neuanfertigung
- Strammes interproximales Klemmen: Tragen Sie Druckindikatorpaste (PIP) auf die Innenfläche auf und setzen Sie die Schiene ein, bis Widerstand spürbar ist. Entlasten Sie die interproximale Stelle, an der die Paste verdrängt wurde, vorsichtig mit einem birnenförmigen Hartmetallfräser. Vermeiden Sie das Beschleifen des okklusalen Bodens der Zahnaussparung.
- Zu starker Kontakt am zweiten Molaren: Unterschiede beim Schließen um die Scharnierachse zeigen sich zuerst an den endständigen Molaren. Schleifen Sie starke distale Markierungen mit einem eiförmigen Hartmetallfräser punktuell ein, bis Prämolaren und erste Molaren gleichmäßig kontaktieren.
- Wann eine Neuanfertigung anzufordern ist: Anpassungen am Behandlungsstuhl sollten weniger als fünf Minuten dauern. Fordern Sie eine Neuanfertigung im Labor an, wenn die Schiene diagonal über den Zahnbogen schaukelt, ein frontal offener Biss nur durch Abschleifen von mehr als der halben Schienenstärke korrigiert werden könnte oder jegliche Retention fehlt.
Hinweise zu Nutzungsdauer und Austauschintervallen
CAD/CAM-gefräste harte PMMA-Schienen bieten die längste klinische Nutzungsdauer: Bei mäßigem Knirschen und täglicher Reinigung mit nicht scheuernder Seife halten sie typischerweise mehrere Jahre. Zweischichtige Schienen halten im Allgemeinen ein bis drei Jahre, bevor Verschleiß oder Delamination an den Rändern sichtbar werden. Weiche EVA-Schienen müssen bei aktiven Bruxern meist alle sechs Monate bis zwei Jahre ersetzt werden.
Kostenfaktoren bei laborgefertigten Knirscherschienen
In Zahnarztpraxen und lokalen Dentallaboren in den USA, Europa und Australien werden Knirscherschienen in großen Stückzahlen benötigt und können qualifizierte Zahntechniker stark binden. Drei wesentliche Faktoren bestimmen die Herstellungskosten im Labor:
- Materialtyp: Einschichtige EVA- oder Copolyesterfolien verursachen geringere Rohmaterialkosten als zweischichtige Rohlinge und industriell vernetzte PMMA-Fräsrohlinge.
- Herstellungsverfahren: Gegenüber dem üblichen Drucktiefziehen erfordert das CAD/CAM-Fräsen zusätzliche Zeit für die CAD-Konstruktion, CNC-Spindellaufzeiten und Fräswerkzeuge.
- Okklusale Komplexität: Im Artikulator eingestellte Stabilisierungsschienen mit individuellen anterioren Führungsflächen erfordern mehr manuelle Ausarbeitung als einfache, ohne Artikulator gefertigte Schienen.
Auch unter Berücksichtigung des internationalen Expressversands können Praxen und gewerbliche Dentallabore durch die Zusammenarbeit mit unserem Labor in Shenzhen individuelle Schienen zu Preisen beziehen, die deutlich unter den üblichen inländischen Laborpreisen liegen. Wenn digitale Schienenaufträge mit Sendungen für Kronen, Brücken oder Implantatarbeiten gebündelt werden, sinken die Versandkosten pro Fall weiter. Bitte fordern Sie unsere aktuelle Preisliste an: unter [email protected] oder +86 153 2504 5142 erhalten Sie mengenabhängige Konditionen für Praxen oder die Zusammenarbeit zwischen Laboren.
Qualität und Konformität: Worauf Sie bei einem Labor für Knirscherschienen achten sollten
Da eine Okklusionsschiene jede Nacht sechs bis acht Stunden im Mund verbleibt, sind regulatorische Konformität und Biokompatibilität unerlässlich. Nutzen Sie bei der Prüfung potenzieller Laborpartner unseren ausführlichen Leitfaden zur FDA- und CE-Konformität ausgelagerter Restaurationen.
- FDA-Registrierung & CE-Zertifizierung: Topway Dental Lab ist ein bei der US-amerikanischen FDA registrierter Auftragshersteller für Medizinprodukte der Klassen I und II und verfügt über ein europäisches CE-Zertifikat.
- ISO-Qualitätsmanagement: Unsere Produktionsstätte arbeitet mit Qualitätsmanagementsystemen nach ISO 13485 und ISO 9001. Darüber hinaus verfügen wir über die chinesische Lizenz zur Herstellung von Medizinprodukten, das chinesische Registrierungszertifikat für Medizinprodukte der Klasse II (China FDA/NMPA) sowie die Zertifizierung als High-Tech-Unternehmen.
- FDA-zugelassene Materialien: Nicht zertifizierte Labore verwenden mitunter Industriekunststoffe, aus denen Restmonomer freigesetzt wird, das die Mundschleimhaut reizt. Wir verwenden ausschließlich FDA-zugelassene Materialien. Unser Qualitätsmanagementsystem nach ISO 13485 regelt die Materialrückverfolgbarkeit für jeden PMMA-Rohling, jede EVA-Folie und jeden zweischichtigen Rohling.
Häufig gestellte Fragen
Was unterscheidet eine harte von einer weichen Knirscherschiene?
Eine harte Knirscherschiene wird aus starrem, FDA-zugelassenem PMMA oder Copolyester gefertigt. Sie bietet maximale Haltbarkeit, lässt sich am Behandlungsstuhl unkompliziert okklusal einschleifen und schützt zuverlässig bei mittelschwerem bis schwerem Bruxismus sowie zur Kiefergelenkstabilisierung. Eine weiche Knirscherschiene wird aus flexiblem EVA tiefgezogen und bietet einen gepolsterten Sitz bei leichtem Pressen oder empfindlichen Zähnen. Bei starkem Knirschen ist sie jedoch weniger langlebig und mit rotierenden Fräsern schwieriger anzupassen. Zweischichtige Schienen kombinieren eine weiche Innenschicht mit einer harten Außenschicht für Patienten, die sowohl Tragekomfort als auch okklusale Verschleißbeständigkeit benötigen.
Kann ich für eine Knirscherschiene einen digitalen Scan statt einer physischen Abformung senden?
Ja. Wir akzeptieren offene STL- und PLY-Dateien aller gängigen Intraoralscanner. Digitale Scans sparen die Versandzeit für die Einsendung, vermeiden Abformverzerrungen und ermöglichen unserem CAD/CAM-Team, Ihre Schiene aus vorpolymerisierten PMMA-Rohlingen zu fräsen oder präzise Modelle für tiefgezogene Schienen im 3D-Druck herzustellen. Übermitteln Sie vollständige Zahnbogenscans einschließlich der endständigen Molaren und 3–5 mm Gingiva, einen Gegenkieferscan und ein zentrisches Bissregistrat.
Wie lange hält eine individuelle Knirscherschiene, bevor sie ersetzt werden muss?
Die Lebensdauer hängt von der Materialwahl und der Stärke des Knirschens ab. CAD/CAM-gefräste harte PMMA-Schienen halten selbst bei mäßig bis stark knirschenden Patienten typischerweise mehrere Jahre. Zweischichtige Schienen halten durchschnittlich ein bis drei Jahre, weiche EVA-Schienen meist sechs Monate bis zwei Jahre. Bei digital konstruierten Fällen kann die CAD-Datei erneut verwendet werden, um ohne neue Abformungen einen identischen Ersatz zu fräsen, sofern die Bezahnung des Patienten unverändert ist.
Auf welche Zertifizierungen sollte ich beim Outsourcing von Knirscherschienen an ein Labor achten?
Prüfen Sie, ob das Labor als Auftragshersteller bei der US-amerikanischen FDA registriert ist (Medizinprodukte der Klassen I/II), über ein gültiges europäisches CE-Zertifikat verfügt, ein Qualitätsmanagementsystem nach ISO 13485 betreibt und ausschließlich FDA-zugelassene Materialien verwendet. Topway Dental Lab verfügt über eine FDA-Registrierung, CE-Zertifizierung, ISO 13485, ISO 9001 sowie die Registrierung für Medizinprodukte der Klasse II bei der chinesischen NMPA.
Wie gehe ich mit Anpassungen um, wenn sich das Labor im Ausland befindet?
Da Unterschnitte vor dem Versand vermessen und die Okklusionsflächen im virtuellen oder mechanischen Artikulator ausgeglichen werden, sollte eine sorgfältig gefertigte Schiene bei der Eingliederung nur geringfügiges punktuelles Einschleifen erfordern. Zeigt eine Schiene ein grundlegendes Passungsproblem, etwa Schaukeln über den gesamten Zahnbogen oder mangelnde Retention, senden Sie uns Fotos oder ein kurzes Video der Schiene auf dem Modell oder im Mund. Unser technisches Team prüft die CAD-Datei oder das Meistermodell und veranlasst eine Neuanfertigung.
Top-Beiträge
Aktuelle Beiträge
Wie können wir Ihnen heute helfen?
Wir sind bestrebt, all unseren bestehenden Patienten die bestmögliche Versorgung zu bieten und heißen neue Patienten herzlich willkommen.
